
Industria News
 Oct 29, 2026
 Missae ab Administratore
Anodizing vel Pulvere Coating: Quomodo Elige Rectum Superficiem Curatio pro Praecisione Aluminium Partibus
Cur curatio Superficies statuit Quam praecisionem Aluminium Partes Praestare
Subtilitas aluminii partes raro ob basin stannum solum deficiunt. In plerisque campis defectis superficies iacuit punctum infirmum est: consummatio, quae sub vibratione caepit, per interfaciem illapsum terit vel post aliquot menses salis imbre aut humida reposita corrodit. Pro fabrum et iunctionibus emendis, curatio superficiei est nucleus sententiae functionis quae figurat durabilitatem, mores electricas, accurationem dimensivam et summam gratuitam. Non medicamine retractu.
Duae processus dominantur mercatum pro aluminio componentium adhibitis in electronicis autocinetis, robots industrialibus et vehicula aerea inanibus: anodizing et pulveris efficiendi. Uterque aluminium efficaciter tuetur, sed tamen diversis modis fundamentali laborat. Anodificans iacuit oxydatum ex ipso metallo, cum pulveris efficiens vincula polymer iacuit in superficiem. Iniuriam eligendo ducere potest ad praematuram induendam, tolerantiam conflictus, filis obstructis vel augmentum budget inopinatum postquam exemplaria iam machinata sunt.
Hic dux utrumque processum comparat ex prospectu practico transcurrens. Explicat quomodo unusquisque opera, ubi quisque bene agat, quomodo electio stricta tolerantias afficiat, quid sumptus impellat, et quomodo par curationi condicioni verae operanti. Finis est auxilium vobis specificare metam pro aluminium partes a prima recognitione extractionis magis quam problemata in sanatione invenienda.
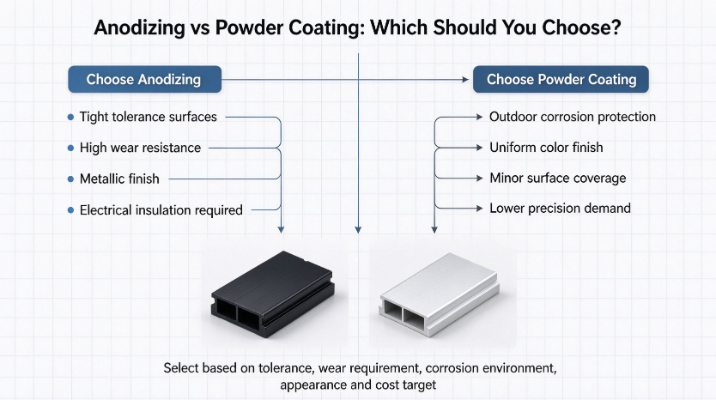
Velox responsum: Anodizing solet melius eligi pro superficiebus functionibus stricta-tolerantiae, electricae velit et resistentia induere. Pulvis efficiens plerumque praefertur crassis, munimentum uniforme in partibus foris contrariis et pro valido colore et textura requisitis.
Quomodo Aluminium Anodizing Works et ubi convenit?
Principium electrochemicum
Anodizing est processus electrochemicus, in quo aluminii pars agit ut anodium in balneum acido electrolytici. Sub moderata vena, intentione et temperatura, oxygeni cum aluminio in superficie coniungit ad aluminium oxydatum porosum formandum. Haec pellicula est pars metalli turpioris quam tunicae separatae, unde in sensu conventionali non cortices. Pori deinde signari possunt, vel fuco repleti, ut colores amplis efficiant, et corrosio in melius perficiantur. Quia cinematographica ex subiecto creverunt, adhaesio optima est, et processus convenit partium quae marginibus, stamina et geometria integra servare debent.
Typi communes ad subtilitatem components
- Typus II vexillum anodizing: Relative cinematographicum tenue, quod bonam speciem praebet, lato colore tincto discursum et certae corrosionis tutelam. Solet electio perussi ad housings et ad brackets generales.
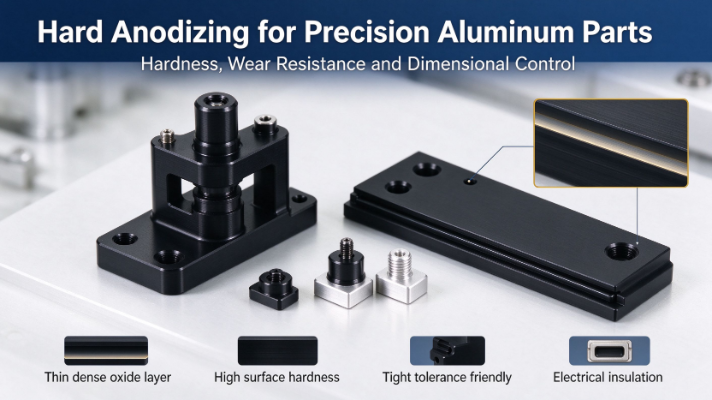
- Typus iii difficilis anodizing; Crassior et densior pellicula cum duritie alta, ad superficiebus lapsus apta, lineamenta ducet, actus interfacies et partes iteratae frictioni obnoxiae.
Virtutes ad praecisionem aluminii components
- Praeclara adhaesio, quia velum ex subiecto in loco sedendi superposito crescit.
- Superficies altae duritiem et resistentiam gerunt, praesertim cum duris anodizing.
- Bonum corrosio resistentiae in ambitibus maxime tectis et modice infestantibus.
- Pellicula tenuis cinematographica quae stricta tolerantias dimensionales conservat cum incrementum recte compensatur.
- Superficies electricae insulae, quae utilis est ad inscendendum notas et consilio fundandas.
- Textura metallica cum pura, apparentia apparentibus in superficiebus machinatis.
Limites circa consilium
- Tincturae tinctae sub diuturna expositione UV decidere possunt, ideo non sunt ideales usui exteriori ad longum tempus.
- Coverage inaequale esse potest in cavitatibus altis et angulis internis acutis, ubi electronicus fluxus restringitur.
- Color constantia durior fit in geometriis complexis et batches mixturae mixturae temperare.
- Processus porositatem celare non potest, exasperat vel machining notis. Contendit revelare.
Durus anodizing specialem notam meretur ad praecisionem operis. Velum partim in superficiem pristinam partim in exteriorem crescit, ita dimensiones ex utraque parte mutantur. Tractus huius incrementi rationem reddere debent in diametris criticis, notis linamentis ac locis torculari apta. Alioquin pars recte machinata extra tolerantiam semel finita cadere potest.
Pulvis Coating pro Aluminium Partibus: Processu et Strengths
Quomodo efficiens aedificatur
Pulvis membrana vestiens aridam, subtiliter polymerorum pulverem tritae ad aluminium superficiei utens crimen electrostaticum applicat, sic particulae aequaliter ad partem fundatam attrahuntur. Tunc pars obducta in clibanum sanandum intrat, ubi pulveris dissolvit, et nexus chemicus in continuum pelliculas fluit. Quia in sanatione nullus solvendo evaporat, processus producit emissiones volatiles humiles comparatas cum multis systematibus liquidis efficiens. Effectus est crassus, uniformis iacuit, qui parvas superficies imperfectiones occultat et firmam munimentum contra umorem et salem praebet.
Core commoda aluminium componentibus
- Superior corrosio resistentiae, praesertim ad servitium velit et altae humiditatis.
- Multis ex matte, glosa, textured et metallico-effectus colore uniformi specie.
- Crassior pellicula quae visibiliter maculas minores tegit et notas levium machinationum.
- Bonum impulsum resistendi et resistendi detractione in tractando.
- Emissiones volatiles humiles et in profile ambitu environmental plerumque faventes.
Limites considerare
- Litura fabricandi multo crassior est, quae aptat extra tolerantiam criticam impellere potest, si in consilium non destinatur.
- Orange cortices, inclusiones pulvis et ora constructum-sunt magis verisimile in angulis acutis et incomplexis perfiles.
- Superficies ultra-stricta functionis, sicut facies signandi et taedium praecisionis, plerumque palliata vel excluduntur.
- Duritia superficies humilior est quam difficile anodizing, itaque facilius litura scalpere in contactu illabatur.
IUCTIM euismod Comparatio
Mensa infra summat quomodo duo processus per proprietates agunt, quae frequentius decisiones specificationis pellunt. Sententiae relativae sunt et dependent ab stannum, specificatione cinematographico, qualitate et ratione resinae obsignandi, ut confirmentur contra tua experimenta requisita.
| Property | Anodizing | Pulvis Coating |
|---|---|---|
| Corrosio resistentia | Bonus, emendatus propria signatione | Optimum, praesertim in sale vel humidis conditionibus |
| Gere et scabere resistentia | Praecelsa cum dura tabescens, moderata cum Typo II | Moderatus, profundus exasperat, basi metallum exponere potest |
| Nulla electrica | Fortis, iacuit oxydatum insulator | Bonum, dependet a crassitudine cinematographica et qualitatis sanationis |
| Dimensiva tolerantia impulsum | Parvum moderari, incrementum compensari oportet | Maior aedificare-sursum, tolerances stricta superare potest |
| UV stabilitas | Finitus pro tinctis finitur, melius obsignatis cinematographicis | Bonum cum qualitate polyester vel polyurethane systems |
| Aspectus | Metallicis vultus cum colore translucido | Opacum, amplis matte, glossema et textura finit |
| Resistentia chemica | Bonum contra lenis oeconomiae, debiliores in instrumentis alcalicis validis | Bonus, cum resinae systematis variat |
| Maximum opus temperatus | Maxime per stannum et oxydatum stabilitas gubernatur | Plerumque a resina circumscripta, saepe infra 150 gradus Celsius pro normarum systematibus |
| Reparare FACULTAS | Difficilis partes solent spoliari et reprocessed | Possibile est tactu sursum, color autem adaptatio provocat |
Dimensiva tolerantia impulsum
Tolerantia dimensiva est regio in qua eligit res maxime ad partes praecisiones. Tenuis Typus II anodic cinematographicum parvum effectum in plerisque notis habet, sed durum anodizing et pulveris efficiens crassitudinem mensurabilem addito consilio nominali subtrahendam. Communis error est machinae ad ultimam magnitudinem trahendi, et deinde reperire partem perfectam non amplius congruere eius componentis admissura. Incepta bene procurrunt, utrum singulae dimensiones ante vel post superficiem curationis metiantur et personas functiones superficierum secundum.
Applicationem missionum in autocinetis, Roboticis et UAV Componentibus
Singulae industriae diversam mixturam postulationum in superficie aluminii locant. Ius finis in communi fama minus pendet, et ubi pars sedet, quid tangit et quam diu supervixerit. Sequentes missiones communes instituti exemplaria reflectunt.
Automotiva praecisio partium aluminii
Camera insterni, brackets sensoris et calor deprimit faciem scissuram postulationis. Tria interiora et ornamenta operculata ex Typus II anodizantibus vel textis tenuibus pulveris vestitis ad speciem prodest. Partes structurae et potentiae adiacentes saepe egent difficile anodificare in faciebus coniugalibus et in superficiebus expositis corrosionibus resistentibus vestiri. Sensor munitiones etiam stabiles dimensiones requirunt, ideo structuram liturae confirmari debet contra emissionem interfacies ascendentem. In programmatibus autocinetis, consummatio quae imbrem salsum transit probatio sed bracket sensorem mutat per paucas decimas millimetris adhuc pars defecit.
Aluminium industrialis robot components
Coniuncta insterni, partium effectoris finis et tabulae ascendentes operantur in officinis ubi caligo olei, fundendi et refrigerandi frequentes tractationes normales sunt. Interfaces illapsum et rotatum favent aegre aneso ob debilitatem resistentiae et periculum grave flatus. Tabulae structurae, quae partes admissurae numquam tanguntur, pulvere efficiendo uti possunt ad tolerantiam chemicam et ad purgationem facilem. Insulatio requisita in electronicis punctis ascendentibus saepe superficies anodizatas naturalem aptam faciunt, quia iacuit oxydis contactum electricam ignoratum prohibet.
UAV et fucus aluminii artus et structurales partes
Fucus tabulae nudatio, vibratio, lux solis et constans pressio ut pondus humilitatis cohaerere velit. Pulvis efficiens validam tutelam velit ac identitatem colorum perspicuum pro conchis airframe praebet, dum anatificatio congruit articulis brachii praecisionis et interfaces fixas quae aptae firmis indigent. Anodiing tinctus pauper est electio ad longum tempus usus exterioris solis, quia color super tempus mutare potest. Ambo processus massam addunt, ut cinematographicum cinematographicum pondus ac tolerantiae acervus considerari debeat.
| varius | Typical Part Areas | Commendatur perfice |
|---|---|---|
| Automotiva intus absumpto | Decorative opercula, brackets panel | Typus II anodizing or textured powder coating |
| Automotive sensorem et partium structurarum | Sensor jactet, aestus deprimitur, tramites aggravat | Durus anodizing in facies functionis, in locis expositis efficiens |
| Robot articulis et partes movere | Insterni, duces labens, actus interfaces | anodizing durum |
| Robot tabulae et clausurae | Adscendens tabulas, repositoria, opercula | Pulvis coating |
| UAV airframe shells | Opercula exteriora, tabulata structurarum exposita | Pulvis coating with outdoor-rated resin |
| UAV subtilitas articulis | Articulis brachii, affixis interfaces | Anodizing cum masking aptum superficiebus |
Differentia naufragii pretium
Sumptus superficiei tractandi plus quam pretium centimetri quadrati agitatur. Setup, cruciatus, larva et retractatio saepe maiorem partem finalis laudi faciunt quam ipsa chemia, praesertim parvas batches partes praecisionis. His rectoribus cognoscentes emptores adiuvat ut quaestiones meliores quaerant antequam elit quotes comparet.
Factores afficiunt anodizing pretium
- Pars complexionis, inter profunda foramina, interna ductibus et angulis acutis quae electrolytici fluunt inpediunt.
- Specimen cinematographicum, quia difficilis anodificatio temporis processum longiorem et arctius balneum imperium quam Type II requirit.
- Color requisita, quia tingendis processus gradibus addit et constantiam inhibet.
- Masking for foramina staminea, facies signantes et areas contactus electricas.
- Ordo quantitatis et batch consistentiae, quae decernunt quomodo efficienter tormenta onerari possint.
Factores afficiunt pulveris coating pretium
- Scopi crassitudo efficiens et numerus tunicarum pro aequabili coverage requisitus.
- Vexillum praetractationis, quae adhaesionem afficit et ideo quam certa res erit in servitio.
- Consuetudo colorum vel effectus speciales, qui plerumque quantitates ordinis minimas portare consueverunt.
- Modi Masking et cruciatus, praesertim partes cum multis parvis lineamentis.
Sicut inclinatio generalis, pulveris efficiens tendit oeconomicam esse pro maioribus simplicibus inhabitationibus ubi coverage et species materiae plusquam dimensiones strictae. Anomissiore saepe magis efficax est pro parvis et magnis subtilitatibus partium in quibus pellicula tenuis est et superficies magis eget quam ornatum est.
Abscondita sumptus est eligens processus mali
Curatio superficiei carissima est, quae repetenda est. Processus iniquus specificans exempla reiecta ducere potest, dimensiones retractavit, productionem differens et sanatio defecit. Modestus auctus in upfront sumptus conficiendi plerumque minutus comparatur cum schedula ictum finitionis quae non occurrit tolerantiae aut diuturnitati scutorum. In multis programs, prototypum massae reiectae plus constat quam tota budget finitiva pro anno primo productionis.
Elige inter Anodizing et Pulverem coating
Delectio absolutio simplicior fit, cum ad munus cuiusque superficiei potius quam ad partem totius sententiae adstringitur. Plures partes pluris quam una curatione opus sunt, et optimae species notiones illam rem plerumque reputant.
Elige anodizing cum
- Superficies strictas tolerantias tenere debet et crassitudo cinematographici parva manere debet.
- Resistentia gere est critica, praesertim ad lapsus, rotationem vel superficies saepe contingentes.
- Aspectus metallicus desideratur et pars principaliter amet vel tutatur.
- Superficies electrica velit in inscensu vel coitu features opus est.
- Gravis frictio vel laesurae contactus expectatur, in quo casu difficilis anodificatio est propria specificatio.
Elige pulveris coating cum
- Erugo Velit tutela et color diu terminus uniformitas suprema sunt potiora.
- Aestheticam speciem et textura consilium pellunt.
- Minores imperfectiones superficiei magis visibiliter tegi debent quam revelari.
- tolerantiae criticae ad paucas tantum superficies palliatas applicant, reliquae autem partis accessiones aedificandi accipere possunt.
Aliae optiones brevi mentione digna
Electroless coatings, systemata e-lorica et PTFE substructio arida cinematographica etiam certis necessitatibus inservire potest sicut resistentia chemicae vel frictioni humilis. Solent magis delectus ad angulum requisita, quam ad optio-proposito generalia. Curatio dualis, qualis est difficilis anodificatio faciei functionis, quae cum pulvere vestitur in exterioribus superficiebus, communis est in inceptis automotivis et roboticis postulandis et saepe optimam aequilibrium altiore liberat.
Masking tip: Define zonae larvatae in foraminibus linamentis extractio, superficiebus signandis, contactibus humus et diametris aptis. Calloutes lucidae praecavens non inconditae efficiunt areas quae nudae vel intra cohortem dimensionalem angustam manere debent.
Commune Erroribus emptores fac
- Crassitudinem efficiens ignorans in tolerantia consilio. Tractus apertas dimensiones ostendit, sed pars perfecta cinematographica adiecit. Definire dimensiones sive ante sive post curationem applicare.
- Dura anodizatio specifica ad partes solas medicamine. Durus anodizing addit sumptus et processum temporis sine utilitate, cum pars numquam lapsum aut contactum labens videt.
- Tinctis anodiis utens ad longum tempus exteriorem usum foris. UV detectio cinematographica tincta deflorescere potest, quae communis exitus in conchis fuci solitis et componentibus exterioribus autocinetis obsolescit.
- Omissis propriis pretretment. Olea, oxydi et residua tractantia pulveris adhaesionem efficiens efficiunt et afficiunt anodic cinematographici uniformitatem, ducens ad eventus decorticationem vel varius.
- Deficiente masking communicare requisita. Sine monitionibus perspicuis, stamina coatingi et contactu replere possunt, conductivity aut idoneum amittere possunt.
Hos quinque errores vitando saepe magis refert quam perfectam metam eligens, quia pleraque superficies defecta in praecisione aluminii partium magis ex communicatione hiatus quam ab ipsa chemia oriuntur.
Conclusio: Matching perfice ad Iob
Aluminii superficies universalis nulla est curatio. Anodizing est potior optio ad praecisionem functionis functionis, inclusa tolerantias strictas, resistentiam et electricam velit. Pulvis tunica fortior est optio ad praesidium robustum corrosionis, color uniformis et visualis coverage in superficiebus expositis. In multis inceptis realibus, optime evenit ut utrumque processum in diversis partibus eiusdem partis coniungat.
Certissimus accessus est ad superficies functiones definiendas, lineamenta tolerantia-critica, detectio et aspectus environmental requisita antequam processus eligitur. Socius tractus, tolerantia callouts et condiciones operantes cum fabrica tua mane permittit curationem superficiei machinis vel formandis disponi. Nam projects superaedificari Frigus cudebat aluminium components vel praecisio machinatorum inhabitationum, haec prima coordinatio saepe interest inter leves launches et pretiosas emendationes.
Frequenter Interrogata
Q1: Utrum anodificatio transmutet dimensiones aluminii partis?
Ita. Anasis ossis iacuit partim in superficiem partim extrorsum crescit, itaque dimensiones utrinque mutantur. Typus II membranae graciles sunt et plerumque parvum effectum habent, dum dura anesiantia plus incrementi addit. Tractus denotare debet utrum dimensiones ante vel post curationem applicent et pro incremento cinematographico in criticis notis satisfaciant.
Q2: Vtrum pulvis efficiat aptam ad partes aluminii stricta tolerantia?
Adhiberi potest, sed solum ubi crassitudo efficiens in consilium vel superficies criticas destinatur obtentui. Pulvis membrana crassior pellicula quam anodificatio adiungit, itaque plerumque aptior est insternitionibus, operculis et tabulis quam ad praecisione bores, signandi facies vel diametros aptos.
Q3: Quod melius est metam fucus velit vel eget partes exteriores?
Pulvis coating with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: Cum sit difficile anodizing valet extra pretium?
Durum anodizatio notanda est cum superficies contactum labens experitur, crebri frictionem, abrasionem vel summum indumentum in vita sua servitium. Pro medicamine partium vel partium quae alias superficies numquam attingunt, Typus II anodizing vel pulveris efficiens plerumque magis oeconomicus est.
Q5: Quid informationes debeo mittere ad fabricam antequam superficies curatio eligens?
Delineationes cum calloutibus tolerantiae communicatis, index superficierum functionis et medicaminis, ambitus operantis expectati, vitae servitutis requisitae, quaelibet insulationis electricae vel necessitates fundandi, et larvatio requisita ad fila et areas contactus. Haec notitia fabricare permittit ut processus metam et consilium accurate gradus commendet.

-
Tel Number
+86-0572-2210226Numerus telephonicus
+86-13819283977 +86-13655726561 +86-13567228000Oratio
Building B, Innovation and Entrepreneurship Industrial Park, No. 288, Yansan Road, Huzhou City, Zhejiang Province, ChinaQrCode
-
Velox Vincula
Home Products De Us Facultates Industria News Contact Us -
Explore
Aluminium Camera Vehiculi aluminium extrusionem frigidam Aluminium Frigidi partes Forging -
liberum contactus nos